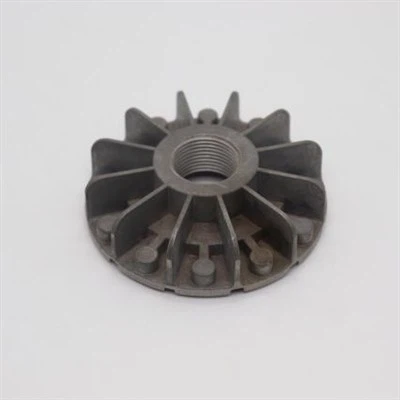
Ürün spesifikasyonu
|
Malzeme |
Alüminyum Alaşım A356 |
|
Standart |
Müşterinin çizimine göre |
|
Başvuru |
Otomotiv özelleştirme |
|
Yüzey |
Kum patlaması, parlatma, eloksal, boyama, toz boya, kauçuk kaplama . |
|
Tolerans |
Müşterinin Çizimi Başına . |
|
Hizmet vermek |
Özelleştirilmiş kalıp döküm üretimi |
|
Çizim biçimi |
2D (PDF/Otomatik CAD) 3D (IGES/Adım) |
|
Kurşun zamanı |
Kalıp: 25-35. toplu ürün: 20-30 günler . |
|
Sertifika |
ISO 9001-2015, iso 14001-2015, iso 45001-2018; |
|
QC denetimi |
100% |
Alüminyum alaşım, döküm, germe, yüksek asit ve alkali direnci ve düşük ağırlıkta . Motor silindiri bloğu bir aracın çekirdek bileşenidir ve malzemelerinin çoğu, alüminyum alloy cylinder bloğunun mekanik özelliklerinin nasıl iyileştirileceğidir. A356 Alüminyum Alaşım Araştırma nesnesi olarak, SI ve MG elemanlarının farklı içerikleri ve sekansları ekleyerek ve kalıp döküm parçaları için tahıl arıtma, tahıl yapısı yıkımı ve alaşım tahıl kombinasyonu, kalıp döküm sürecinde Mg ve Si alaşımının malzeme özellikleri, A356 alüminumun sürecinde, A356 alüminum alaşımında, SCE'in incelenmesi ile onaylandığında onaylandığında, alaşımlı tahıl kombinasyonu, A356 alüminyum alaşım malzemesindeki içerik indeksi 7 .% 2'dir ve MG içerik endeksi 0 .% 45'tir, son yüz uzama ve kesitsel gerilme mukavemeti en iyi durumdadır. Karşılık gelen son yüz uzama ve kesitsel gerilme mukavemeti% 13.6 ve% 9.88, 230 MPa ve 219 MPa'dır.
Die - döküm işleminin özellikleri
Die - döküm alüminyum alaşım silindirlerinin üretim yöntemi, günümüzde hem evde hem de yurtdışında yaygın olarak kullanılmaktadır . Eşsiz avantajları, kalıpların önceden kalıp yapılmasını gerektiren kısa teknolojik adımları içerir . Kaba dökümler, akışlardan hızlı bir şekilde çıkarılır, flaş veya burrs, insped insed, geçer, geçtikten sonra, Depo . Yüksek derecede otomasyona, güçlü proses istikrarına ve çalışabilirliğine sahiptir, karmaşık ince duvarlı dökümler . Yüksek standart döküm ürünlerine sahiptir ve. .} {{}} Silindir blokları nispeten yüksektir ve küçük - parti üretimine olan talebin garanti edilemez . Çoğu kalıp, yüksek tasarım ve üretim maliyetleri ve uzun bir döngü ., ölüm ve çekirdek çekme işlemleri sırasında en fazla koruma veya şekil gereksinimlerini büyük ölçüde kısıtlamak için metal kalıplardır. Kalıp döküm alüminyum alaşımlı silindir bloklarının mekanik özelliklerini iyileştirmek veya geliştirmek için kullanılabilir . Genel olarak, döküm alüminyum silindir blokları, mekanik özelliklerin gereksinimlerini karşılamak için kalıp döküm kalıbının hacmini veya duvar kalınlığını arttırmak için ihtiyaç duyar ve yüksek hızlı jetlerin kullanılması, kibirli, kibirli, çok fazla hearged olarak kullanılacak, bu da çok yüksek hızlı jetlerin kullanılmasına yol açacak, bu da çok fazla inişli puskun kullanılır. Türbülanslı akış sürüklenmesi nedeniyle .
Kalıp dökülme süreci ilkesi
Basınç kalıplama kullanan döküm yöntemi, döküm kalıbının boşluğuna yarı - katı veya tamamen sıvı erimiş metal enjekte etmeyi içerir . Enjeksiyon için yumruk, erimiş metali hızla aşağı doğru bastırır . .} { - Dökme, erimiş metal üzerinde hareket eden basınç genellikle 5 MPa ila 70 MPa arasında değişir ve bazen erimiş metal üzerinde hareket eden basınç, kalıp boşluğunun boşluğu doldurulduktan sonra, 0.5 - 70 m/s'nin lineer hızı 0.5 - 70 m/s, son derece kısa sürede, sık sık şıktır. 0.01 - 0.03 s . Yurtiçi ve yabancı akademisyenler, kesin iç yapıya sahip bir silindir bloğu elde etmek için Tablo 1'de gösterilen kalıp döküm işlemi parametrelerini incelediler . .
1. sıcaklık parametreleri
|
Parametre Adı |
Kontrol Gereksinimleri |
Etki Mekanizması |
|
Erimiş sıcaklık |
Alüminyum Alaşım: 620 - 720 Derece |
Likidite, büzülme oranı, kalıp ısı yükü |
|
Kalıp sıcaklığı |
150-300 derece |
Katılım oranını ve yüzey kalitesini etkiler (kontrol için özel kalıp sıcaklığı kontrolörü gereklidir) |
|
Silindir sıcaklığı |
20 - 50 eriyen sıcaklıktan daha düşük dereceli |
Solunmayı ve havada haddeyi önlemek |
2. basınç parametreleri
Yüksek basınçlı kalıp dökümünün tipik basınç eğrisi (HPDC):
Yavaş enjeksiyon aşaması
0.1 - 0.5 mpa
Hızlı enjeksiyon aşaması
30 - 150 mpa
Basınç Artırma aşaması
10 - 20% hızlı enjeksiyon basıncından daha yüksek
3. hız parametreleri
|
Sahne hızı |
RAnge Kontrolü |
KgözPmerhem |
|
Yavaş enjeksiyon hızı |
0.1-0.5 m/s |
Eriyik gaz sürüklenmesini önleyin |
|
Hızlı enjeksiyon hızı |
2-6 m/s |
Kalıp boşluğunun tamamen doldurulduğundan emin olun (PID hassas kontrolü gereklidir) |
|
Punch hızlanması |
5-15 m/s² |
Metallerin sıvı durumunu etkiler |
4. zaman parametreleri (hassas kontrol elemanları)
Kalıp Kapanış Süresi
500 - 2000 ms,
Enjeksiyon süresi
20 - 100 ms, # ince duvarlı parçalar için <50ms olması gerekiyor
Basınç - Tutma Süresi
100 - 500 ms,
Soğutma Süresi
1s/mm duvar kalınlığı olarak hesaplanır
5. kalıp parametreleri
Egzoz sistemi
Egzoz oluğunun derinliği 0.10 - 0.15 mm'dir (EDM işleme gereklidir) .
Koşucu sistemi
İç kapının hızı 30 - 60 m/s'dir (kalıp akışı analizi ile optimize edilmiştir) .
Yüzey tedavisi
Normal TD tedavisi gereklidir (kalıp çeliğinin ömrü 3 - 5 zamanlar arttırılır) .
6. İşlem Penceresi Kontrolü
Nitelikli İşlem Penceresi Gereksinimleri:
| Basınç dalgalanması | <±2% |
| Sıcaklık sapması | <±5℃ |
| Hız tekrarlanabilirlik doğruluğu | <±0.05m/s |
SSS
Popüler Etiketler: alüminyum alaşım kalıp döküm motor parçaları, Çin alüminyum alaşım kalıp döküm motor parçaları üreticileri, tedarikçiler, fabrika